




3D принтирането се премести от експериментална новост в производствена основа в зъботехническите лаборатории по целия свят. Възприемането сред денталните лаборатории се покачи от приблизително 10% през 2014 г. до над 57% до 2022 г., като по-големите съоръжения отчитат проникване над 90%.
Технологията сега засяга почти всяка продуктова категория, която произвежда съвременна зъботехническа лаборатория - от диагностични модели до постоянни възстановявания. Но въпросът вече не е просто дали една лаборатория трябва да приеме 3D печат. По-важните въпроси са къде3D принтирането се вписва в работния процес на зъботехническата лаборатория, какво може да замени и къде други производствени методи все още имат повече смисъл.
В модеренработен процес на цифрова зъботехническа лаборатория, 3D печатът работи заедно с интраорално сканиране, CAD дизайн, CNC фрезоване, последваща обработка, техническо довършване и контрол на качеството. Разбирането как тези процеси се свързват е от съществено значение за лабораториите, които искат да подобрят ефективността, без да третират адитивното производство като изолирана технология.

Какво означава 3D принтиране в зъботехническа лаборатория
3D печат - наричан ощеадитивно производство-изгражда физически обекти слой по слой от цифров файл. Това се различава от субтрактивното производство като CNC фрезоване, което отрязва материала от плътен блок.
За производството на медицински изделия FDA на САЩ също публикува технически насоки, обхващащиадитивно производство на медицински изделия, включително съображения, свързани с дизайна, производствените процеси и тестването на устройството.
В стоматологията доминиращите технологии за печат, базирани на смоли, включват стереолитография (SLA), обработка на цифрова светлина (DLP) и маскирана стереолитография (mSLA/LCD). Тези системи втвърдяват течна фотополимерна смола с помощта на източник на светлина.
Втората категория е прахово сливане, включително селективно лазерно топене (SLM), което сплавя метален прах слой по слой и може да се използва за кобалт-хром и титаниеви рамки.
Тези технологии не са взаимозаменяеми.
Стоматологичните 3D печатни системи на базата на смола обикновено се използват за:
- Диагностични и работещи модели
- Хирургически ръководства
- Шини и предпазители
- Бази за протези
- Временни възстановявания
- Определени постоянни възстановителни приложения
Производството с метални добавки може да се използва за:
- Рамки за корони и мостове
- Рамки за частични протези
- Метални закопчалки
- Определени компоненти, свързани с импланти
Разбирането коя технология за печат отговаря на определен продукт е една от първите стъпки към интегрирането3D принтиране в зъботехническа лабораториявместо добавяне на принтер като несвързан производствен инструмент.
Където 3D принтирането се вписва в работния процес на цифровата зъботехническа лаборатория
Работният процес на съвременната зъботехническа лаборатория вече не е просто линейна последователност от ръчни производствени стъпки. Все по-често тя работи като свързан цифров тръбопровод, като 3D принтирането служи като един производствен метод в тази система.
Опростенацифров дентален работен процесможе да изглежда така:
|
Етап на работния процес |
Вход |
Изход |
Ролята на 3D принтирането |
|
Улавяне на данни |
Интраорално сканиране или сканиране на модел |
STL/PLY файл |
None-осигурява цифровия вход |
|
CAD дизайн |
STL файл |
Проектирана реставрация или уред |
None-design е базиран на софтуер |
|
Производство |
CAD файл |
Физическа част |
Основен производствен метод за подходящи показания |
|
Постобработка |
Печатна зелена част |
Завършено устройство |
Измиване, втвърдяване, довършване |
|
Контрол на качеството |
Завършено устройство |
Успешно/неуспешно |
интраорален скенерили сканиране на лабораторен модел. За предвидимо производство надолу по веригата, качеството и пълнотата наинтраорален скенер, изпратен в зъботехническата лабораторияса важни, защото грешките на етапа на заснемане могат да се пренесат през CAD проектирането и производството.
Цифровите кутии обикновено се прехвърлят като STL или сродни файлови формати. разбиранеSTL файлове за зъботехнически лаборатории, включително изискванията за качество на файла и подаване, следователно представлява друга важна част от надеждна цифрова производствена верига.
Печатането навлиза директно на етапа на производство, но влиянието му се простира както назад, така и напред през работния процес.
Когато даден компонент ще бъде отпечатан, а не фрезован, отлят или пресован, CAD дизайнерът може да се наложи да отчете разположението на опората, дизайна на полето, дебелината на стената и ориентацията на конструкцията.
Производствените стъпки след отпечатването също се променят в зависимост от материала и индикацията. Отпечатано хирургическо ръководство, например, изисква измиване и светлинно втвърдяване, докато метална рамка може да изисква облекчаване на напрежението, отстраняване на опората и пясъкоструене.
Важният момент е, че3D printing does not replace CAD/CAM. Това е метод на производство в рамките на по-широкCAD/CAM дентален работен процес.
Зъболекарските лаборатории, които третират принтера като самостоятелна машина, може да придобият известен производствен капацитет, но лаборатории, които интегрират печата в обработка на файлове, CAD дизайн, производство, последваща обработка и контрол на качеството, могат да уловят много повече от потенциалната полза от работния процес.
За какво използват денталните лаборатории 3D принтиране
Диагностични и работни модели
Печатните модели остават едно от приложенията с най-голям обем назъботехническа лаборатория 3D принтиране.
Моделите от смола могат да заменят конвенционалните каменни модели, като същевременно осигуряват добра стабилност на размерите, елиминират счупването, свързано с транспортирането на физически отпечатъци или модели, и позволяват на лабораторията да възпроизведе модел от архивирания цифров файл, когато е необходимо.
Една единствена компилация може да вложи приблизително 10–20 аркови модела, докато оригиналният цифров файл може да остане достъпен за бъдещи преработки или корекции.
За лаборатории, обработващи голям брой случаи на интраорално сканиране,3D отпечатани зъбни моделисъщо създават директен мост между подаването на цифрови случаи и физическото производство.
Хирургически ръководства
Хирургическите водачи, понякога наричани хирургически шаблони, са специално монтирани водачи за свредла, предназначени да прехвърлят цифрово планирана позиция на импланта към мястото на хирургическа намеса с точност под милиметър.
Те бяха сред ранните клинично валидирани приложения на денталното 3D принтиране и продължават да представляват случай на употреба с висока стойност.
Предлагат се подходящи биосъвместими направляващи смоли с регулаторни разрешения за тяхната предвидена клинична употреба.
Типичният цифров работен процес включва:
Данни от CBCT и данни от интраорално сканиране → планиране на имплант → дизайн на CAD ръководство → 3D печат → измиване и втвърдяване → довършване и проверка.
Това, което някога изискваше два до три дни ръчно производство, може, при подходящи производствени условия, да бъде отпечатано за по-малко от два часа.
Шини, предпазители и оклузални устройства
Нощните предпазители, уредите за бруксизъм, оклузалните шини и спортните предпазители за уста също са естествени приложения за дигитален дизайн и адитивно производство.
Материалите за дентален печат се разшириха, за да включват гъвкави и полу-гъвкави смоли, предназначени за приложения с взискателни уреди.
Потенциалното предимство не се ограничава до скоростта на производство. Цифровият дизайн може също така да поддържа повтаряща се дебелина на уреда, геометрия и оклузален дизайн за всеки случай.
Това правизъболекарски нощни пазачии свързаните с тях шини важна категория в рамките на по-широкработен процес на цифрова зъботехническа лаборатория, особено когато лабораторията получава файлове за интраорално сканиране директно от дентални практики.
Основи и зъби на протези
Theработен процес за цифрови протезипредставлява една от най-значимите промени, въведени от цифровото производство.
Традиционно основата на протезата може да бъде обработена чрез опаковане на топлинно втвърден PMMA в колба - многоетапен и трудоемък процес, който може да бъде повлиян от свиване при полимеризация.
С 3D принтирането основата на протезата може вместо това да бъде произведена директно от дигитален дизайн с помощта на подходяща биосъвместима смола.
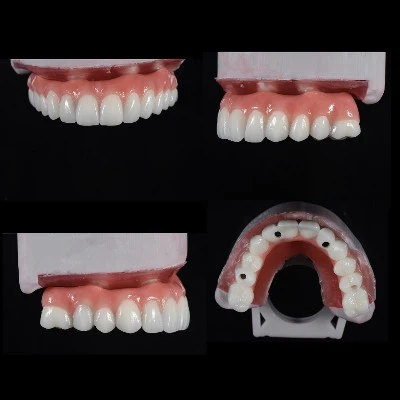
В зависимост от производствената система, зъбите на протезата могат след това да бъдат залепени в отпечатаната основа, докато по-новите системи за производство от много материали могат да произвеждат основата и зъбите като част от по-интегриран производствен процес.
Търговските многоматериални системи са демонстрирали работни потоци, способни да произвеждат основата на протезата и зъбите в една единствена производствена операция. При подходящи работни потоци това може да компресира традиционната петдневна производствена последователност до приблизително 24 часа, като същевременно елиминира няколко конвенционални етапа на флаксиране и обработка.
Постобработката остава критична част от процеса. по-специално,последващо втвърдяване при изработката на цифрови протезиможе да повлияе на крайните свойства на материала и стабилността на размерите на отпечатаните компоненти на протезата.
Рамки за корона и мост
Металният 3D печат, особено SLM, промени начина, по който някои зъботехнически лаборатории произвеждат рамки за корони и мостове и рамки за подвижни частични протези.
Кобалтово-хромирани рамки, произведени чрез SLM, са показали якост на умора с приблизително 20% по-висока от лятите еквиваленти според данните, цитирани под YY/T 1702-2020, китайският национален стандарт за адитивно произведени дентални метални материали.
Стандартът класифицира материалите в пет вида според приложението:
- Типове 0–2 за единични възстановявания като инкрустации и корони
- Тип 3 за многозвенни мостове
- Типове 4–5 за подвижни частични протези и компоненти с по-голямо напрежение
Следователно типичните дентални приложения за 3D печат могат да бъдат обобщени, както следва:
|
Приложение |
Печатна технология |
Типичен материал |
Ключово предимство |
|
Работещи модели |
DLP / mSLA |
Моделна смола |
Възможност за повторно отпечатване и стабилни размери |
|
Хирургически ръководства |
SLA / DLP |
Биосъвместима направляваща смола |
Sub-mm точност на импланта |
|
Нощни предпазители / шини |
DLP |
Гъвкава / издръжлива смола |
Еднаква дебелина и последователно производство |
|
Бази за протези |
SLA / DLP |
Смола за основа на протеза |
Елиминира флаксирането и опаковането |
|
Рамки за корони и мостове |
SLM (метал) |
Co-Cr или титанова сплав |
~20% higher fatigue strength vs. casting |
|
Прозрачни модели на алайнери |
DLP / mSLA |
Моделна смола |
Сериен печат в голям обем |
Изчистване на моделите за подравняване
Производственият процес на чист алайнер също разчита в голяма степен на3D отпечатани зъбни модели.
Всяка стъпка в конвенционален план за лечение на подравнител може да изисква физически модел, върху който термопластичният лист се оформя чрез вакуум.
DLP принтер с висока производителност може да произведе повече от 100 модела на компилация при подходящи производствени условия.
Директният печат на самите алайнери, който елиминира етапа на термоформоване, също е в процес на клинично развитие. Отпечатаните подравнители са показали 36,8% по-ниска променливост на дебелината в сравнение с термоформованите еквиваленти в цитираните данни.

3D принтиране срещу фрезоване в зъботехнически лаборатории
3D печатът и CNC фрезоването са допълващи се производствени технологии, а не преки конкуренти.
Правилният метод на производство зависи от няколко фактора, включително:
- Материал
- Тип реставрация
- Геометрия
- Обем на производство
- Необходими допуски
- Механични характеристики
- Изисквания към повърхността
- Изисквания за последваща обработка
Сравнението може да се види по следния начин:
|
Фактор |
3D печат (смола) |
CNC фрезоване |
|
Материални отпадъци |
Близо до нула, защото производството е адитивно |
По-високо, защото материалът се отстранява от блок |
|
Свобода на геометрията |
Поддържа подрязвания и сложни вътрешни геометрии |
Ограничено от достъп до инструменти |
|
Повърхностно покритие |
Изисква последващо втвърдяване и полиране |
Директно обработена повърхност |
|
Консистенция на толерантност |
±35–50 μm, зависи от смолата |
±25–35 μm, зависи от машината |
|
Партидна ефективност |
Висока; множество части могат да бъдат вложени в една компилация |
Обикновено се обработва чрез цикли на обработка |
|
Материална гама |
Фотополимерни смоли и метални прахове |
Цирконий, титан, PMMA, восък и други обработваеми материали |
|
Най-подходящ за |
Модели, водачи, зъбни протези и определени рамки |
Монолитни циркониеви корони, пръти и други фрезовани възстановявания |
Полезен производствен принцип е да се печата, когато адитивното производство предлага ясно предимство на работния процес, и да се мели, когато материалът или клиничната индикация правят субтрактивното производство по-подходящо.
Монолитните циркониеви корони и мостовете с пълен контур, например, все още обикновено принадлежат към работния процес на фрезоване, тъй като настоящите опции за смола или директно отпечатана керамика не осигуряват същата комбинация от якост на огъване и якост на счупване, необходима за много носещи задните възстановявания. АCAD/CAM циркониева коронкае добър пример за възстановяване, при което фрезоването остава централно за производствения процес.
Моделите, хирургическите водачи, основите на протезите, някои метални рамки и временните възстановявания обаче са много подходящи за адитивно производство.
Резултатът не е избор междудентално фрезоване и 3D принтиране, а хибриден цифров работен процес, в който всеки производствен метод се използва там, където се представя най-добре.
Стоматологични 3D печатни материали и съответствие с нормативните изисквания
Категории смоли за стоматологичен печат
Смолите за дентален печат са материали, специфични за приложението, а не взаимозаменяеми общи фотополимери.
Всеки материал е формулиран за конкретно производство или клинична крайна точка и може да има различни регулаторни изисквания.
Често срещаните категории включват:
- Моделни смоли- Бързо отпечатващи, високопрецизни материали, предназначени за работни и диагностични модели, а не за интраорална употреба.
- Смоли за хирургически водачи- Биосъвместими материали, предназначени за прилагане на хирургически водач и продължителен контакт с лигавицата, когато това е разрешено от съответното регулаторно разрешение.
- Смоли за основи на протези- Биосъвместими материали, предназначени за производство на основи за протези и изискващи се да отговарят на приложимите полимерни стандарти за основи на протези като ISO 20795.
- Смоли за корони и мостове- Постоянни или временни възстановителни материали, разработени за избрани показания за корони и мостове. Налична в търговската мрежа хибридна смола за постоянни възстановявания получи одобрение от NMPA през 2026 г.
- Смоли за леене / изгаряне- Материали, използвани за шаблони за отливане със загубен восък и проектирани да изгорят чисто с минимални остатъци.
Следователно изборът на правилния материал е част от самия работен процес на зъботехническата лаборатория, а не просто решение за покупка.
Регулаторни изисквания за печатни дентални устройства
Печатните стоматологични продукти са регулирани като медицински изделия на много пазари.
В Съединените щати изискванията към устройството зависят от класификацията и предназначението. FDA предоставя насоки за това как производителите трябвакласифицира медицинско изделие, докато приложимите продукти от клас II може да изискват aИзвестие преди пускане на пазара или 510(k).
В Европейския съюз денталните медицински изделия се регулират отРегламент на ЕС за медицински изделия (MDR 2017/745), включително изисквания, които могат да се прилагат за изработени по поръчка стоматологични продукти.
Китай регулира зъбните протези по поръчка чрез рамката на NMPA, докато Австралия прилага свои собствени изисквания за медицински изделия чрез TGA.
|
Юрисдикция |
Регламент |
Клас на устройството |
Ключово изискване |
|
САЩ |
FDA / 510 (k) |
I–II клас |
Предпазарни изисквания за приложими зъболекарски изделия |
|
Европейски съюз |
MDR 2017/745 |
Клас IIa за много дентални приложения |
Приложимо съответствие и нормативни изисквания |
|
Китай |
Регистрация в НМПА |
Зъбни протези по поръчка клас II |
Регистрация на материалите и съответствие със СУК |
|
Австралия |
TGA |
Клас IIa |
Вписване в ARTG и приложими изисквания за съответствие |
Самият материал може също да има специфично разрешение или предназначение.
Смола, предназначена само за производство на диагностични модели, не трябва автоматично да се използва за производство на хирургически водач просто защото и двата материала са съвместими с един и същ принтер.
Следователно денталните лаборатории трябва да проверят предвиденото приложение на принтера, материала, производствения процес и готовото устройство, като същевременно поддържат подходяща документация и възможност за проследяване.
Често срещани предизвикателства при работния процес на 3D принтиране в зъботехническите лаборатории
Закупуването на принтер не създава автоматично ефективен3D печат на работен процес в зъботехническа лаборатория. Много от най-важните предизвикателства са по-скоро оперативни, отколкото механични.
Интеграция на работния процес.
Принтер, който стои извън нормалната CAD/CAM софтуерна верига, може да се превърне в производствена пречка. Файловете може да пристигнат в непоследователни формати, поддържащите структури може да изискват допълнителна ръчна подготовка, а подготовката за изграждане може да отнеме ценно време на техник.
Зъболекарските лаборатории, които интегрират подготовката за печат със своите CAD системи за проектиране и управление на производството – или използват софтуер, който рационализира разкрояването и нарязването – могат да постигнат по-добра производствена ефективност.
Труд след обработка.
Самото отпечатване може да е бързо, но пълният производствен процес включва също измиване, втвърдяване, отстраняване на опората, довършване и проверка.
В някои приложения тези стъпки може да изискват повече време на техник от действителния цикъл на печат. Съобщава се, че автоматизираните системи за последваща обработка, комбиниращи измиване и UV втвърдяване, намаляват труда след обработка с 60–95%.
Валидиране и проследимост на материала.
Всяко отпечатано зъболекарско устройство може да изисква проследимост за партиди от материали, производствени параметри и записи за последваща обработка.
Тези изисквания са особено важни в професионална зъботехническа лаборатория, работеща в рамките на структурирана система за управление на качеството.ISO 13485осигурява международно призната рамка за управление на качеството за организации, занимаващи се с медицински изделия.
Лаборатории преминават от аналогово производство към напълноработен процес на цифрова зъботехническа лабораторияможе да подцени колко документация и производствен контрол са необходими.
Преход на уменията на персонала.
Зъботехник с опит в восъка, леенето или конвенционалната обработка не притежава автоматично същото ниво на опит в CAD дизайна, подготовката на цифрови файлове, настройката на принтера и производството на добавки.
Следователно обучението трябва да се развива заедно с инвестициите в оборудване.
Дигиталното производство може да автоматизира части от производството, но опитните зъботехници остават важни за оценката на случая, довършването, естетиката, оклузията, контрола на качеството и други стъпки, при които все още се изисква техническа преценка.

Заключение
3D принтирането се вписва в работния процес на съвременната зъботехническа лаборатория катоинтегриран производствен метод в рамките на по-широк цифров CAD/CAM процес. Това не е просто самостоятелна машина, нито е заместител на едро за фрезоване, леене или опитни зъботехници.
Неговите най-силни приложения включват дентални модели, хирургически водачи, шини, компоненти за протези, избрани рамки и други продукти, при които адитивното производство осигурява предимства в геометрията, повторяемостта или серийното производство. Фрезоването продължава да играе важна роля за материали и възстановявания като монолитен цирконий, докато довършителните работи от техник и контролът на качеството остават от съществено значение в целия работен процес.
Затова се съчетават най-ефективните съвременни зъботехнически лабораторииполучаване на дигитална кутия, CAD/CAM дизайн, 3D печат, фрезоване, последваща обработка, техническо майсторство и структуриран контрол на качествотов свързана производствена система.
АДС Зъботехническа лаборатория ЕООД(Aesthetic Dental Solutions) е aдигитална зъботехническа лаборатория с пълно обслужванебазирана в Шенжен, Китай, предоставяща дългосрочен аутсорсинг на зъболекарски лаборатории за зъболекари и зъботехнически лаборатории по целия свят. Нашите цифрови производствени възможности включват CAD/CAM дизайн, цифрово сканиране, фрезоване, 3D печат, производство на цифрови модели, проследяване на случаи и структуриран контрол на качеството.
Ако преценявате дали конкретно възстановяване, уред или изнесен производствен процес е по-подходящ за 3D принтиране, фрезоване или комбинация от дигитални производствени методи, свържете се с ADS Dental Laboratory Ltd, за да обсъдите вашите случаи и производствени изисквания с нашия екип.
ЧЗВ
За какво се използва 3D принтирането в зъботехническа лаборатория?
Денталните лаборатории използват 3D печат за приложения, включително диагностични и работни модели, хирургически водачи, шини, нощни предпазители, бази за протези, прозрачни модели за подравняване, временни възстановявания и определени метални рамки. Подходящото приложение зависи от печатната технология, материала, клиничните показания и регулаторните изисквания.
Къде се вписва 3D принтирането в работния процес на цифрова зъботехническа лаборатория?
3D принтирането обикновено влиза в работния процес след улавяне на цифрови данни и CAD проектиране. Типичният процес включва интраорално сканиране или сканиране на модел, CAD проектиране, производство чрез 3D принтиране или фрезоване, последваща обработка, техническо довършване и контрол на качеството.
3D принтирането замества ли фрезоването на зъбите?
Не. 3D печатът и денталното фрезоване са допълващи се технологии. Отпечатването е особено полезно за модели, водачи, апарати, зъбни протези и сложни геометрии, докато фрезоването остава важно за материали като цирконий, титан, PMMA и други възстановявания, изискващи специфични механични свойства.
Могат ли зъботехническите лаборатории да отпечатват 3D постоянни възстановявания?
Някои постоянни зъбни възстановявания могат да бъдат произведени с помощта на одобрени адитивни производствени материали и технологии. Въпреки това, подходящият метод на производство зависи от вида на възстановяването, свойствата на материала, механичните изисквания и регулаторния статус на материала и процеса.
Какво трябва да вземе предвид една зъболекарска лаборатория, преди да добави 3D принтиране към своя работен процес?
Зъботехническата лаборатория трябва да вземе предвид повече от спецификациите на принтера. Важните фактори включват интеграция на CAD софтуер, избор на материал, планирани клинични показания, изисквания за последваща обработка, обучение на персонала, проследимост на производството, контрол на качеството, съответствие с нормативните изисквания и как принтерът ще взаимодейства със съществуващите фрезови и конвенционални лабораторни процеси.
Източници
1. Преглед на денталната 3D технология за печат.
2. Справка за работния процес на дентален 3D печат.
3.Зъболекарски 3D печат и ясна справка за работния процес за производство на подравнител.
4. Процес на светлинно втвърдяване на стоматологичен 3D печат, оборудване и ръководство за работния процес.
5. Преглед на производствения процес на 3D принтиране на зъбите.
6. Ръководство за работен процес за моделиране и производство на дентално 3D принтиране.


