


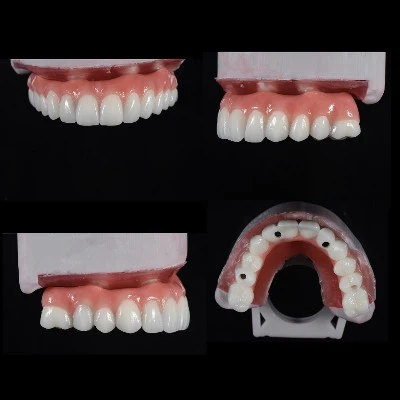


Дигиталната протеза е пълна или частична подвижна протеза, проектирана и произведена чрез aCAD/CAM работен процес- интраорално сканиране, компютърно проектиране и субтрактивно фрезоване илиадитивен 3D печат- вместо конвенционалните техники за отпечатване и пакетиране на колба.
Theточност на дигитална протезане се определя от отделна машина, материал или софтуерна платформа. Това е съставен резултат от това колко точно всеки етап отработен процес за цифрови протезиулавя, превежда и възпроизвежда устната анатомия на пациента.
За стоматолозите и зъботехническите лаборатории това означава, четочност на цифровата протеза, окончателното прилягане, оклузията, задържането и степента на регулиране на стола зависят от това колко добре се контролира целият работен процес.

Пет етапа, които определят точността на дигиталната протеза
Точността на дигиталната протеза е верига и всяка връзка или запазва, или влошава размерната истина на оригиналната анатомия. Петте етапа са събиране на данни, запис на връзката на челюстите, CAD дизайн, метод на производство и поведение на материала.
Грешка, въведена на който и да е етап, се разпространява надолу по веригата - неточност на сканиране от 100 микрона се превръща в основно несъответствие от 150 микрона след интерполация на дизайна и потенциално по-голямо след полимеризационно свиване по време на производството.
Това, което отличава една точна цифрова протеза от една неточна, е колко добре всеки етап контролира собствения си бюджет за грешки и колко тясно са интегрирани тези етапи.
поради тази причина,изработка на цифрови протезитрябва да се оценява като цялостен процес, а не като се разглежда само скенера, CAD софтуера, фрезата или 3D принтера.
Интраорално сканиране и точност на цифрови протези
Верност срещу прецизност
Два показателя определят производителността на скенера и объркването им води до грешен избор на оборудване.
Истинностизмерва колко близо са сканираните данни до действителната физическа анатомия - систематичното отклонение от реалността.
Прецизност, наричана още повторяемост, измерва колко последователно скенерът произвежда един и същ резултат при множество сканирания на един и същ обект.
Скенерът може да бъде изключително прецизен, но постоянно неточен, създавайки един и същ грешен модел всеки път.
За арки без зъб истината е по-важна от прецизността. Мукозата е подвижна, компресируема и няма фиксирани референтни точки като зъбните повърхности.Сканиране на беззъба дъгаследователно е фундаментално по-трудно от сканирането на зъбна дъга с ясна зъбна анатомия за подравняване на шева.
Точността на тази първа стъпка има пряко влияние върху следващитеточност на основата на протезатаи тъканна адаптация.
Технология на скенера и нейните ограничения
Настоящите интраорални скенери използват оптични принципи като конфокална микроскопия, триангулация или оптична кохерентна томография. Всеки има компромиси в това как се справя с обеззъбената дъга:
|
Принцип на скенера |
Сила |
Ограничение за беззъбите дъги |
|
Конфокално оптично сканиране |
Висока точност на гладки повърхности; се справя добре с мокри полета |
Грешки при зашиване на дълги участъци без черти |
|
Сканиране, базирано на триангулация |
Бързо заснемане; ефективен при ясно дефинирана повърхностна анатомия |
Може да се бори с лъскава лигавица и дълбоки преддверия |
|
Оптична кохерентна томография |
Данни с разделителна способност в дълбочина; необходим е минимален прах |
По-бавно; ограничено клинично валидиране за цялостни протези |
На беззъбата дъга липсват анатомичните ориентири, които помагат на алгоритмите за зашиване да подравнят последователните рамки на изображението. А 2024 гекспертен консенсус относно интраоралното сканиранеотбеляза, че стратегията за сканиране - пътят, който операторът следва - влияе пряко върху точността и че все още не съществува унифициран стандарт за протоколи за сканиране на арки без зъби.
Стратегията за сканиране има значение
За обеззъбените пациенти траекторията на сканиране не е второстепенна техническа подробност - тя е определяща занапасване на дигитална протеза.
Препоръчителният подход сканира първо гребена, след което се разширява латерално във вестибуларните и лингвалните бразди. Сканирането на вестибюла под функционално напрежение, с движение на бузите и езика на пациента, улавя динамичната граница, която определя уплътнението на протезата.
Статичното сканиране на лигавицата в покой може да произведе основа на протеза, която отговаря на анатомията в покой, но губи уплътнение при функциониране.
Клиничните проучвания показват, че с увеличаването на обхвата на беззъбите както истинността, така и линейната точност на цифровите отпечатъци намаляват значително. Арките от клас I на Кенеди с разширения със свободен край показват измеримо по-ниска точност от ограничените дефекти.
За лаборатории, получаващи цифрови кутии, разбиране какво се изисква от anинтраорално сканиране за предвидими възстановяванияможе да помогне за намаляване на грешките надолу по веригата, преди да започне CAD проектирането.
- Сканирането е основата. Никакъв усъвършенстван дизайн или производство на цифрови протези не може да възстанови точността, която никога не е била уловена.

Записи за съотношението на челюстите и оклузия на протези
Проблемът с центричните отношения
Записването на правилния вертикален размер на оклузията (VDO) и центричната връзка (CR) е мястото, където много дигитални протези се провалят - не непременно при прилягането на основата на протезата, но при оклузията.
Перфектно адаптирана основа с неправилно съотношение на челюстите все още е неточна протеза.
Цифровите работни процеси предлагат два подхода:
- Проследяване на цифрова готическа арка:Електронните устройства за запис на челюсти улавят CR в три измерения, подавайки данни директно в CAD софтуера. Това намалява грешките при прехвърляне, но изисква допълнителен хардуер и сътрудничество на пациента.
- Регистриране на захапка чрез сканиране:Предварително съществуваща протеза или восъчен ръб се сканира в оклузия и пространствената връзка се извлича от сканирането. Това е по-бързо, но наследява всяка грешка в ръба или съществуващата протеза.
Защо този етап се проваля
Най-честата повреда не е непременно записващото устройство. Предполага се, че единичен статичен запис представя функционалната позиция на челюстта на пациента.
Пациенти с резорбирани ръбове и нестабилни нервно-мускулни модели могат да покажат 0,5–1 mm несъответствие между записаното CR и техния обичаен път на затваряне. Това несъответствие се превръща директно в оклузални смущения на готовата протеза.
Цифровият работен процес не елиминира този проблем. Може просто да направи по-бързо производството на протеза от неточни данни за съотношението на челюстите.
поради тази причина,точност на цифровата протезавинаги трябва да включва оклузална точност, а не само адаптация от страна на тъканта.
Параметри на дизайна на CAD, които влияят върху прилягането на протезата
Параметри на дизайна, които влияят на точността
TheCAD дизайн на дигитална протезаетапът е, когато необработените сканирани данни се превръщат във физически протетичен дизайн. Основните параметри, които определят крайната точност, включват:
- Поставяне на тъканен стоп:Мястото, където софтуерът поставя твърди контактни зони върху отливката, влияе върху това как основата седи. Лошо поставените тъканни ограничители могат да причинят люлеене.
- Дизайн след язовир:Дълбочината и ширината на задното палатинално уплътнение определят задържането. Генерираните от софтуер прегради, които са твърде плитки, могат да доведат до разхлабване на протези, докато прекомерната дълбочина може да причини травма на тъканите и повдигане на основата.
- Разширение на границата:Цифровата граница трябва да съответства на функционалния вестибюл, а не просто на вестибюла за почивка. Прекомерното разтягане може да причини разместване; недостатъчното разширение компрометира уплътнението.
- Разположение на зъбите:Наклонът на оклузалната равнина, позиционирането на зъба спрямо гребена на билото и наклонът на издатината влияят на стабилността. Проучване от 2026 г. показа, че измерването на ъгъла на междугребенната линия и съответното персонализиране на разположението на зъбите значително подобрява стабилността на протезата в сравнение със софтуерното подреждане по подразбиране.
Тези параметри показват защоCAD/CAM точност на протезатазависи както от възможностите на софтуера, така и от клиничната и техническата преценка, приложена по време на проектирането.
Софтуерът не е неутрален
Различните CAD платформи могат да обработват едни и същи сканирани данни по различен начин.
Алгоритмите за интерполация, които запълват празнини в сканираните данни, настройките по подразбиране за дебелината на основата и логиката за автоматично поставяне на зъбите могат да варират. Зъбна протеза, проектирана в една софтуерна среда и произведена на една машина, не е автоматично взаимозаменяема със същите данни, обработени в друга система, без повторно валидиране.
Етапът на проектиране също е мястото, където преценката на техниците остава особено важна.
Софтуерът може да автоматизира геометрията. Не автоматизира клиничната преценка.
Фрезоване срещу . 3D печат: как производството влияе на точността
Субтрактивно производство: Фрезовани протези
Фрезованите дигитални протези се произвеждат от предварително полимеризирани PMMA шайби.
Тъй като материалът вече е полимеризиран при контролирани индустриални условия, имабез полимеризационно свиване по време на самия етап на смилане. Това е едно от най-важните предимства на точността на фрезоването.
|
Параметър |
Смлян PMMA |
Печатна смола |
|
Полимеризационно свиване |
Няма по време на смилане от предварително полимеризирана шайба |
0,1–0,3% промяна на размерите |
|
Якост на огъване |
65–90 MPa (отговаря на ISO 20795) |
50–65 MPa (под прага за някои приложения) |
|
Стабилност на размерите над 14 дни |
Стабилен |
Измеримо изкривяване, най-голямо при задното палатинално уплътнение и участъците с туберкули |
|
Повърхностно покритие |
Плътни, полиращи се |
Линиите на слоя изискват последваща обработка |
|
Цена на оборудването |
Висока, особено за 5-осно фрезоване |
По-ниска за много системи за печат DLP/SLA |
Проучване от 2024 г. определя количествено, че отпечатаните с DLP бази за челюстни протези показват измерима деформация в продължение на 14 дни, като най-голямото изкривяване се появява в областта на задното палатинално уплътнение и зоните на двустранната бугра - точно зоните, които са най-критични за задържане.
Това не е просто теоретично безпокойство. Това представлява измерима промяна вприлягане на основата на протезатакойто е първоначално проектиран.
Адитивно производство: 3D-отпечатани протези
3D отпечатани протезипредлагат скорост, ефективност на разходите и възможност за производство на сложни геометрии.
Влияят обаче няколко променливиТочност на 3D отпечатана протеза, включително:
- Ориентация на печат
- Дебелина на слоя
- Свойства на смолата
- Поставяне на поддръжка
- Процедури за измиване
- Протокол за последващо втвърдяване
Отпечатаните смоли се подлагат на светлинно втвърдяване, което въвежда промяна на размерите. Систематичен преглед на производството на цифрови подвижни протези установи, че субтрактивното производство демонстрира превъзходна оклузална точност в сравнение с адитивното производство и конвенционалните методи.
Практическата присъда
Фрезоването остава еталонът за точност на окончателните цифрови протези в контекста, обсъждан тук.
Отпечатването е приложимо за пробни протези, хирургически водачи и временни протези, където прецизността под 100 микрона може да не е основното изискване.
За окончателна протеза, където дългосрочното прилягане и задържане са от значение, стабилността на размерите на предварително полимеризирания смлян PMMA осигурява важно производствено предимство.
Това не означава, че всяка фрезована протеза автоматично ще пасне по-добре от всяка отпечатана протеза. Калибриране на оборудването, CAD дизайн, избор на материал, производствени протоколи, последваща обработка ицифров контрол на качеството на протезитевсе още определя крайния клиничен резултат.
Поведение на материала и стабилност на размерите
PMMA: Все още стандартът
Полиметилметакрилатът (PMMA) се използва като основен материал за протези повече от 80 години поради комбинацията от стабилност на размерите, механична якост, възможност за ремонт и биосъвместимост. Той също така остава широко използван основен материал за anакрилна пълна протеза.
CAD/CAM PMMA шайби се полимеризират при високо налягане и температура в промишлени условия, произвеждайки материал със значително по-ниско съдържание на остатъчен мономер и по-висока якост на огъване от ръчно обработения PMMA.
Сравнително проучване от 2026 г. на четири основни смоли за дигитални протези установи, че смляната CAD/CAM PMMA и смляната ADT смола отговарят на изискването за якост на огъване за цялостни основи на протези над 65 MPa, докато две 3D отпечатани смоли са под този праг.
Когато изборът на материал подкопава точността
Дори най-доброто сканиране идигитален дизайн на протезине може да компенсира материал, който се деформира при експлоатация.
Отпечатаните смоли, които абсорбират вода, пълзят при оклузално натоварване или се изкривяват по време на последващо втвърдяване, могат да доведат до разхлабване или неудобство на протеза, която пасва точно при доставката, с течение на времето.
Първоначалната точност може да е била реална. Материалът не успя да го поддържа.
Това разграничение междуточност на производствоидългосрочна стабилност на размеритее важен при оценката на материал за цифрова протеза.
Как се натрупват грешки в работния процес на цифрови протези
Точността не е просто добавка - грешките могат да си взаимодействат и да се комбинират навсякъдеработен процес за цифрови протези.
Сканиране с 50 микрона грешка на истинността, дизайн, който въвежда 30 микрона отклонение на интерполацията, и производствен процес със 100 микрона свиване не създават непременно протеза с точно 180 микрона обща грешка. Крайната основа може да се отклонява с 200–300 микрона от планираното прилягане, тъй като всеки етап влияе върху следващия.
Таблицата по-долу обобщава как всеки етап допринася или контролира общия бюджет за грешки:
|
Етап |
Основен източник на грешка |
Типичен магнитуд |
Смекчаване |
|
Интраорално сканиране |
Зашиване на безлика лигавица |
50–200 микрона |
Функционално гранично сканиране; опитен оператор |
|
Челюстна връзка |
Статичен CR срещу обичайно затваряне |
0,5–1 mm оклузално несъответствие |
Проследяване на готическа арка; пробна проверка |
|
CAD дизайн |
Настройки по подразбиране за граница и след язовир |
100–300 микрона |
Персонализирани параметри; техническа преценка |
|
Производство |
Полимеризационно свиване при печат |
0,1–0,3% линеен |
Смлян PMMA за окончателни протези |
|
Стареене на материала |
Сорбция на вода, пълзене |
Прогресивно в продължение на месеци |
Висококачествен PMMA; подходящо последващо втвърдяване за отпечатани смоли |
Ето защо оценяването само на номиналната точност на скенер, принтер или фреза дава непълна картина наточност на производство на цифрови протези.

Какво всъщност определя точността на цифровите протези
Точността на дигиталната протеза се определя от най-слабото звено в работния процес - не от най-модерното оборудване.
Фреза с пет оси не може да поправи лошо сканиране. Един високо прецизен скенер не може да компенсира неправилни данни за връзката на челюстта. Сложният CAD софтуер не може напълно да преодолее свиването на материала в отпечатана основа.
Практиките, които постоянно произвеждат точни дигитални протези, споделят три черти: те сканират със стратегия, предназначена за дъги без зъби, те проверяват връзката на челюстта с пробване преди окончателното производство и те избират метод на производство и материал, подходящи за необходимото ниво на стабилност на размерите.
Всичко останало е оптимизация около тези основи.
Систематичен преглед и мета-анализ от 2025 г. на 19 рандомизирани контролирани проучвания, включващи 498 пациенти, установиха, че докато дигиталните и конвенционалните протези показват сравними клинични резултати по отношение на задържането, дъвкателната сила и удовлетвореността на пациента, цифровите работни процеси значително намаляват времето за отпечатък и броя на точките за коригиране след поставяне.
Прецизното предимство на дигиталните протези е реално – но само когато всеки етап от работния процес се изпълнява дисциплинирано.
Заключение
Това, което определя точността на дигиталната протеза, не е един скенер, една CAD програма, една фреза или един материал.Точността на дигиталната протеза е кумулативен резултат от събиране на точни клинични данни, надеждни записи на взаимоотношенията на челюстите, подходящ CAD дизайн, контролирано производство, стабилни материали, внимателна последваща обработка и последователен контрол на качеството.
Следователно за зъболекарите и зъботехническите лаборатории най-надеждният работен процес за цифрови протези е този, при който всеки етап се контролира и проверява, вместо да се разчита само на спецификациите на оборудването.
АДС Зъботехническа лаборатория ЕООДе дигитална зъботехническа лаборатория с пълен набор от услуги в Шенжен, Китай, предоставяща дългосрочен аутсорсинг на зъболекарски лаборатории и персонализирано възстановително производство за зъболекари и зъботехнически лаборатории в чужбина. Нашите възможности включват дигитален дизайн на протези, CAD/CAM обработка, цифрово сканиране, фрезоване, 3D печат, проследяване на случаи и структуриран контрол на качеството.Свържете се с нас, за да обсъдим вашите калъфи за цифрови протези, производствени изисквания или дългосрочни нужди от аутсорсинг.
ЧЗВ
Колко точни са цифровите протези?
Дигиталните протези могат да постигнат високо ниво на точност на размерите, но крайният резултат зависи от целия работен процес. Качеството на интраоралното сканиране, записите за съотношението на челюстите, CAD дизайна, параметрите на фрезоване или 3D принтиране, стабилността на материала и последващата обработка могат да повлияят на окончателното прилягане на протезата.
Една високопрецизна производствена машина не може да компенсира неточни клинични данни, заснети по-рано в работния процес.
Какво причинява дигиталната протеза да пасва лошо?
Лошото прилягане на дигиталната протеза може да се дължи на неточно сканиране на дъгата на беззъбите, непълно улавяне на границата, неправилни записи на съотношението на челюстите, неподходящи CAD параметри, производствено изкривяване, полимеризационно свиване или грешки по време на последваща обработка.
Идентифицирането на източника изисква оценка на целия дигитален работен процес, вместо да се приеме, че проблемът произхожда от една производствена стъпка.
Фрезованите протези по-точни ли са от 3D отпечатаните протези?
Фрезованите протези, направени от предварително полимеризиран PMMA, обикновено предлагат силна стабилност на размерите, тъй като материалът не претърпява полимеризационно свиване по време на процеса на смилане.
3D-отпечатаните протези също могат да постигнат клинично полезна точност, но ориентацията на печат, свойствата на смолата, дебелината на слоя, измиването и последващото втвърдяване могат да доведат до промени в размерите.
Следователно крайният резултат зависи както от метода на производство, така и от това колко добре се контролира процесът.
Влияе ли интраоралното сканиране върху точността на дигиталната протеза?
да Интраоралното сканиране е един от най-важните фактори, влияещи върху точността на дигиталната протеза, особено при напълно обеззъбени дъги.
Лихвените и подвижни лигавични повърхности правят зашиването на изображения по-трудно от сканирането на зъбни дъги. Стратегията на сканиране, улавянето на границите, техниката на оператора и дължината на сканирания участък могат да повлияят на точността на получения цифров модел.
Как една зъботехническа лаборатория може да подобри консистенцията на дигиталната протеза?
Зъботехническата лаборатория може да подобри последователността чрез стандартизиране на получаването на случаи, оценка на сканиране, параметри на CAD дизайн, проверка на връзката на челюстите, производствени настройки, последваща обработка и окончателен контрол на качеството.
Калибрирането на оборудването, проследимостта на техниците, повторяемите производствени протоколи и структурираната инспекция са особено важни, когато една лаборатория обработва калъфи за цифрови протези в мащаб.


