


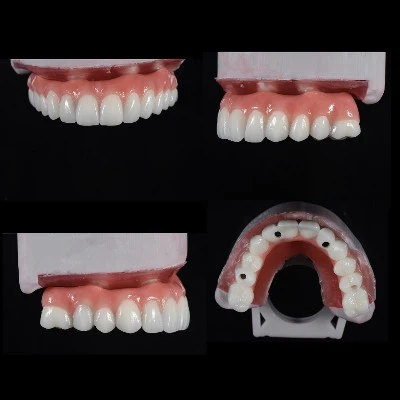


Синтероването на циркониев диоксид е контролиран високотемпературен процес, който превръща смляната, предварително синтерована циркониева реставрация в крайната му плътна керамична форма. През този етап възстановяването се свива, развива се микроструктурата му и се установяват окончателните му механични и оптични свойства.
Ето защо синтероването влияе повече от времето за производство. Избраният температурен профил, времето на задържане, цикълът на нагряване и охлаждане могат да повлияят на здравината на циркония, точността на размерите, полупрозрачността и крайния цвят. За предвидими резултати цикълът на синтероване трябва да съответства на конкретния използван циркониев материал.

Какво е синтероване на цирконий и защо е необходимо?
Зъбният цирконий обикновено се смила от aпредварително синтерована заготовка от цирконий, понякога наричана мека или частично синтерована заготовка. На този етап материалът е по-лесен заCAD/CAM фрезованеоборудване за обработка, но все още не е достигнало крайната си плътност, здравина или размери.
По време на синтероването на циркониевия диоксид частиците на циркониевия диоксид се уплътняват и се свързват по-пълно. Микроскопичната порьозност намалява, структурата на зърната се развива и възстановяването се свива към окончателния си размер.
Този процес е важен, тъй като материалът, който напуска фрезовата машина, все още не е завършената циркониева корона или мост. Синтероването е това, което трансформира тази смляна структура в клинично използваема керамична реставрация.
Основната последователност е:
CAD дизайн → извънгабаритно фрезоване → свиване при синтероване → крайни размери → довършителни работи и контрол на качеството
За по-широк поглед върху това как тези етапи се свързват, вижте нашето ръководство заCAD/CAM стоматологичен процес от сканиране до окончателно възстановяване.
Защо фрезованият цирконий е прекалено голям?
Предварително синтерованият цирконий претърпява значително свиване на размерите по време на уплътняване. Поради тази причина CAD/CAM системите не фрезоват короната в нейните крайни предвидени размери.
Вместо това, възстановяването се уголемява според коефициента на свиване, определен за заготовката от цирконий.
В едно публикувано in vitro проучване намонолитни циркониеви корони, реставрациите са фрезовани приблизително20% по-голямпреди синтероване, за да се компенсира последващото свиване. В търговските зъбни системи с цирконий, компенсацията на свиването често е приблизително в този диапазон, въпреки че точната стойност зависи от материала.
Това разграничение има значение. Една лаборатория не трябва ръчно да допуска, че всеки циркониев диск се свива с еднакъв процент. Правилният коефициент на мащабиране идва от материалната система и трябва да бъде интегриран точно в CAD/CAM работния процес.
Следователно свиването при синтероване не е производствен дефект. Това е очаквана част от производството на цирконий, която трябва да бъде контролирана и компенсирана.
Кои параметри на синтероване на цирконий са най-важни?
Често срещана грешка е да се сведе целият процес до едно число: пикъттемпература на синтероване на цирконий.
Пиковата температура е важна, но е само една част от цикъла на синтероване.
|
Параметър на синтероване |
Върху какво основно влияе |
|
Пикова температура |
Уплътняване, развитие на зърна, механични и оптични свойства |
|
Скорост на нагряване |
Топлинна еднородност и развитие на материала по време на цикъла |
|
Време на задържане или престой |
Завършване на уплътняването и растежа на зърното |
|
Охлаждащ профил |
Управление на термичния стрес и стабилност на процеса |
|
Зареждане и позициониране на пещта |
Равномерно излагане на топлина и консистенция на размерите |
|
Точност на пещта |
Повторяемост между каси и производствени партиди |
Пикова температура
Много конвенционални стоматологични системи с цирконий използват пикови температури някъде между средата на диапазона от 1300 градуса и 1500 градуса или по-високи. Някои материални системи могат да определят температури, близки до 1600 градуса.
Това правинеозначава, че има една универсална температура на синтероване на дентален цирконий.
3Y-TZP, 4Y цирконий, 5Y цирконий, цирконий с висока прозрачност и многослойни материали се различават по състав и микроструктура. Различните производители могат също да проектират материали, които да реагират по различен начин на топлина.
Следователно правилната пикова температура е тази, посочена в валидираните инструкции за обработка за този конкретен цирконий.
Скорост на нагряване и време на задържане
Скоростта на нагряване определя колко бързо възстановяването преминава през термичния цикъл. Времето на задържане или времето на престой се отнася до това колко дълго цирконийът остава при или близо до пиковата температура.
И двете влияят върху уплътняването и развитието на зърната.
По-дългият цикъл не е автоматично по-добър, а по-краткият цикъл не е автоматично вреден. Важното е дали пълният цикъл е валидиран за обработвания цирконий.
Две пещи могат да достигнат една и съща пикова температура, но въпреки това да изложат възстановяването на много различни топлинни истории, тъй като техните скорости на нагряване, времена на задържане и профили на охлаждане се различават.
Условия на охлаждане и пещ
Охлаждането също трябва да се третира като част от програмата за синтероване, а не като мъртво време след достигане на пиковата температура.
Рязкото модифициране на валидиран цикъл на охлаждане може да повлияе на термичните напрежения и последователността на процеса. Зареждането на пещта, позиционирането на възстановяването, опората и точността на температурата също стават по-важни при мостове с голям обхват и сложни циркониеви структури.
Практическото правило е ясно: използвайте специфичния за материала цикъл като цялостна програма, вместо да копирате една температурна настройка от друга циркониева система.
Как синтероването влияе на якостта на циркония?
Якостта на циркония е тясно свързана с неговата крайна плътност, зърнеста структура, фазова стабилност и състав на материала. Синтерирането засяга няколко от тези фактори едновременно.
Ако цирконийът е неадекватно синтерован, може да остане остатъчна порьозност и непълно уплътняване. Това може да ограничи механичните характеристики, които материалът е проектиран да постигне.
Повишаването на температурата в рамките на подходящ диапазон може да подобри уплътняването и, за някои системи с цирконий, да подобри механичната якост. Проучване натемпература на синтероване на цирконий и механични свойствапоказва защо температурата трябва да се разглежда заедно със състава на материала и микроструктурата, а не като изолиран параметър.
Полезен пример идва от ин витро изследване на 30 монолитни Y-TZP корони. Половината бяха синтеровани1450 градуса, докато другата половина са синтеровани при1550 градуса.
Средните натоварвания на счупване при натиск бяха:
- 1450 градуса: 1514.27 ± 455.11 N
- 1550 градуса: 1988.27 ± 635.09 N
Разликата беше статистически значима.
Този резултат показва, че дори промяна от 100 градуса може значително да повлияе на механичното поведение на конкретен цирконий при контролирани условия.
Това не показва, че 1550 градуса е правилната температура за всеки цирконий.
По-високите температури на синтероване обикновено насърчават растежа на зърната. В рамките на подходящ диапазон тази промяна може да придружава по-добро уплътняване и благоприятно механично поведение. Отвъд оптималния прозорец за обработка на материала обаче прекомерният растеж на зърната и други микроструктурни промени могат да намалят механичната стабилност.
За цирконий,по-горещото не е автоматично по-силно.
По-полезната концепция е anоптимален специфичен за материала прозорец за синтероване. Якостта се максимизира, когато материалът достигне предвидената плътност и микроструктура, без да бъде недостатъчно синтерован или прекомерно термично обработен.
Как синтероването влияе върху прилягането на короната и маргиналната точност?
Напасването на циркониевата корона зависи до голяма степен от контрола на размерите.
Тъй като предварително синтерованата реставрация се свива по време на изпичане, точното окончателно прилягане изисква CAD/CAM системата, заготовката от цирконий, процеса на фрезоване и цикъла на синтероване да работят заедно.
Няколко променливи могат да повлияят на крайния резултат:
- Специфична за материала компенсация на свиване
- Параметри на CAD проектиране
- Точност на фрезоване
- Възстановителна геометрия
- Консистенция на пещта
- Поддръжка и позициониране при синтероване
- Избраният термичен цикъл
Лошият контрол във всяка от тези области може да допринесе за вътрешно несъответствие, маргинално несъответствие, променени проксимални контакти или оклузални несъответствия. По-широко обсъждане на тези променливи е достъпно в нашата статия зачесто срещани проблеми с прилягането на циркониева коронка и как зъботехническите лаборатории ги предотвратяват.
Въпреки това, пиковата температура на синтероване сама по себе си не определя годността.
Същото in vitro проучване, сравняващо корони, синтеровани при 1450 градуса и 1550 градуса, измерва средни пределни несъответствия на:
|
Температура на синтероване |
Средно пределно несъответствие |
|
1450 градуса |
51.35 ± 4.33 μm |
|
1550 градуса |
48.18 ± 4.60 μm |
Разликата бешене е статистически значимо.
Публикувано изследване натемпература на синтероване и маргинално прилягане на циркониеви коронисъщо така показва защо трябва да се оценява точността на размерите в целия производствен процес.
Това е важно, защото предотвратява твърде просто заключение като "по-високата температура подобрява маргиналното прилягане". Синтероването влияе върху поведението на размерите, но контролираната промяна в пиковата температура не води непременно до значима промяна в границите на короната.
Циркониевите мостове с голям размах заслужават още по-голямо внимание. По-големите структури се свиват на по-голямо разстояние и неадекватната опора или непостоянното нагряване може да увеличи риска от изкривяване.
За клинично съответствие по-добрият модел е:
Сканиране → CAD дизайн → компенсация на свиване → фрезоване → синтероване → прилягане, контакт и оклузия QC
Fit е резултат от целия работен процес, а не от една настройка на пещта.

Как синтероването влияе върху сянката на циркония и полупрозрачността?
Синтероването променя сянката на циркония индиректно чрез промяна на начина, по който материалът взаимодейства със светлината.
Тъй като цирконийът се уплътнява, остатъчната порьозност намалява и се развива зърнеста структура. Тези микроструктурни промени влияятразсейване на светлината и предаване на светлина, които от своя страна влияят върху прозрачността и визуалния вид на възстановяването.
Това е една от причините естественият вид на циркония да зависи от много повече от номиналното обозначение на цвета. Нашето ръководство заестетика на цирконий, полупрозрачност и съвпадение на нюансаобяснява тези оптични фактори по-подробно.
Температурата е една важна променлива. Температура под валидирания диапазон може да остави материала непълно уплътнен. Прекомерната топлина може да насърчи допълнителен растеж на зърната или да промени планираното оптично поведение.
Времето на задържане също може да повлияе на крайната микроструктура. Точността и последователността на пещта стават особено важни, когато няколко корони трябва да съвпадат една с друга или когато лабораторията трябва да възпроизведе предишен случай месеци по-късно.
Сянката и полупрозрачността не са едно и също нещо
Полупрозрачностописва колко светлина преминава през и се разпръсква в материала.
Сянкаописва възприемания цвят и включва фактори като нюанс, наситеност и стойност.
Синтероването може да промени полупрозрачността и следователно да повлияе на възприемания нюанс, но това е само една част от крайния цветен резултат.
Сянката на циркониевия оксид също зависи от:
- Циркониев състав
- Предварително оцветена или бяла заготовка от цирконий
- Многослойна позиция
- Дебелина на възстановяването
- Течности за оцветяване, където се използват
- Сянка на пън
- Характеристика на петна
- глазура
- Клинични снимки на сенки и осветление
Ето защо несъответствието на цвета на циркония не трябва автоматично да се диагностицира като проблем със синтероването.
Защо един и същ цирконий може да изглежда различно след обработка?
Дори когато се използва една и съща предварително оцветена заготовка, може да се появи вариация, когато производствените условия са непоследователни.
Възможните причини включват различни програми на пещта, непоследователно зареждане, вариации в процедурите за оцветяване, промени в дебелината на възстановяването, различнитехники за оцветяване и остъкляване, или разлики в основния цвят на препарата.
Относително малки отклонения от валидирана програма за изпичане също могат да повлияят на оптичната консистенция в някои системи с цирконий.
За предни и мулти-единични случаи това има повече значение, защото фините разлики в стойността или полупрозрачността са по-лесни за забелязване.
Правилното заключение не е, че само синтероването определя цвета.Окончателният цвят на циркония е системен резултат.
Нуждаят ли се 3Y, 4Y, 5Y и многослойният цирконий от същия цикъл на синтероване?
Не. Денталният цирконий не е еднороден материал.
Количеството итриев стабилизатор и полученият фазов състав влияят на баланса между якост и полупрозрачност. Сравняване на изследвания3Y, 4Y и 5Y дентален цирконийпомага да се обясни защо тези материали не трябва автоматично да споделят едни и същи допускания за обработка.
За по-подробен преглед на материала вжот какво се правят циркониеви коронки и как съставът влияе върху техните свойства.
|
Тип цирконий |
Общ материален профил |
Общ приоритет |
|
3Y-TZP |
По-висока якост, по-ниска прозрачност |
Задни корони, мостове, ситуации с по-високо натоварване |
|
4Y цирконий |
Междинен баланс на якост/прозрачност |
По-широки естетични и функционални показания |
|
5Y цирконий |
По-висока прозрачност, по-ниска здравина от типичния 3Y |
Предни и естетични приложения |
|
Многослоен цирконий |
Оптичен и/или композиционен градиент в зависимост от продукта |
Естествен преход през реставрацията |
3Y цирконий
3Y-TZP съдържа висока част от способен на трансформация тетрагонален цирконий и обикновено се избира, когато механичните характеристики са основен приоритет.
Неговата по-висока якост го прави полезен за задни корони и много приложения на мостове, въпреки че точната индикация зависи от конкретния продукт.
4Y и 5Y цирконий
Формулировките с по-високо съдържание на итрий обикновено увеличават полупрозрачността, но намаляват приноса за заздравяване на трансформацията, който придава голяма част от силата на конвенционалния 3Y цирконий.
Този компромис прави4Y и 5Y циркониеви коронкипривлекателни за естетически приложения, но те не трябва просто да се обработват, сякаш са 3Y цирконий.
Техният цикъл на синтероване трябва да следва специфичните инструкции на производителя за материала.
Многослоен и градиентен цирконий
Съвременният многослоен цирконий може да комбинира различни оптични зони и, в някои системи, различни композиционни зони в една и съща заготовка.
Това може да създаде по-естествен преход от цервикален към инцизален, без да се разчита изцяло на външно оцветяване. Компромисите между тези материали се обсъждат допълнително в нашето ръководство зависокопрозрачен цирконий и многослоен цирконий.
Това също прави важна последователността на процеса. Циркониевата заготовка, проектирана да произвежда контролиран градиент, може да осигури предвидими резултати само когато позицията на фрезоване, синтероването, финалната обработка и контролът на цвета остават постоянни.
Клиничните показания на възстановяването не трябва да се използват за измисляне на програма за синтероване. Конкретният циркониев продукт трябва да определи цикъла.
Често срещани проблеми със синтероването на цирконий и какво обикновено означават
Проблемите, свързани със синтероването, често се обвиняват първо върху пещта, но повечето проблеми включват няколко части от производствения работен процес.
Лошо прилягане или пределно несъответствие
Възможните сътрудници включват:
- Неправилна компенсация на свиване
- Грешна комбинация цирконий/програма
- Неточности при фрезоване
- Нестабилни условия на пещта
- Неадекватна подкрепа
- Реставрационен дизайн или геометрия
Пиковата температура е само един възможен фактор.
Изкривяване или изкривяване
Изкривяването е по-уместно за мостове с голям размах, тънки циркониеви структури и сложни рамки.
Потенциалните причини включват неравномерна опора, неподходящо позициониране, непостоянно свиване или термичен цикъл, който не съответства на материала.
Правилните опори за синтероване и процедурите за зареждане трябва да следват инструкциите на производителя на циркония и пещта.
Неочаквана непрозрачност, полупрозрачност или нюанс
Неочакваният цвят не винаги означава, че е избран грешен нюанс.
Възможните фактори включват:
- Циркониева формула
- Предварително засенчена празна селекция
- Условия на синтероване
- Оцветяване-течна техника
- Дебелина на възстановяването
- Бацване и остъкляване
- Сянка на пън
- Замърсяване на пещта или несъответствие на процеса
Поради това проблемите с цвета трябва да бъдат оценени за целия работен процес на материала и довършителните работи.
Бързо синтероване срещу конвенционално синтероване
Бързото или скоростно синтероване стана по-често срещано, тъй като избрани системи от цирконий сега могат да бъдат обработвани в много по-кратки цикли.
Това не прави бързото синтероване универсално подходящо.
Ускорените цикли трябва да се използват само когатоЦиркониевият материал и пещта са специално валидирани за бързо синтероване. Конвенционален цирконий не трябва да се поставя в съкратена програма просто за да се намали времето за изпълнение.

Защо консистенцията на синтероване има значение в зъботехническата лаборатория
Надеждният работен процес на цирконий не се определя от лаборатория, която твърди, че използва една идеална температура.
Определя се от повторяемостта.
За азъботехническа лабораторияпроизвеждайки възстановявания от цирконий в мащаб, постоянните резултати изискват контрол върху идентификацията на материала, CAD/CAM компенсация, валидирани програми за синтероване, състояние на пещта, позициониране на възстановяването и окончателна проверка.
Това става особено важно при аутсорсинг работа. Зъболекар или партньорска лаборатория може да изпрати подобни случаи с месеци и все пак да очаква сравнимо прилягане, оклузия, качество на повърхността и цвят.
Проследимостта на производството също има значение. Когато една лаборатория може да проследи случая чрез проектиране, фрезоване, довършване и контрол на качеството, става по-лесно да се идентифицира причината за проблема и да се възпроизведат успешни резултати.
ПриАДС Зъботехническа лаборатория ЕООД, производството на цирконий е интегрирано с CAD/CAM проектиране, фрезоване, проследяване на корпуса, проследимост от техник, инспекция с помощта на увеличение и окончателни проверки за полета, контакти, оклузия, сянка и цялостно качество на възстановяването.
За възложените на външни изпълнители кутии с цирконий последователността на процеса често е по-важна от която и да е настройка на една пещ.
Няма универсална "най-добра" температура на синтероване на цирконий
Синтероването на цирконий определя как предварително синтерованото възстановяване достига крайната си плътност, размери, механично поведение и оптичен вид.
Засила, правилното синтероване насърчава уплътняването и предвидената микроструктура, но прекомерната температура не е автоматично полезна.
Загодни, свиването при синтероване трябва да се компенсира точно, но крайната пределна точност зависи от целия CAD/CAM и работен процес в лабораторията.
Засянка, синтероването влияе върху структурата на зърната, порьозността, полупрозрачността и възприемания цвят, но крайният резултат зависи и от циркониевия материал, дебелината, оцветяването, нюанса на пънчето, оцветяването и остъкляването.
Най-надеждното правило е просто:използвайте валидирания цикъл на синтероване за конкретния циркониев материал, вместо да прилагате една универсална температура към всяка корона или мост.
ADS Dental Laboratory предоставя персонализирани циркониеви корони, мостове, възстановявания на импланти и други дигитални зъбни възстановявания за зъболекари и зъботехнически лаборатории в чужбина. Ако искате да обсъдите избора на циркониев материал, изискванията за случая или дългосрочното възлагане на дентална лаборатория на външни изпълнители, свържете се с нашия екип за техническа поддръжка и поддръжка за случая.


